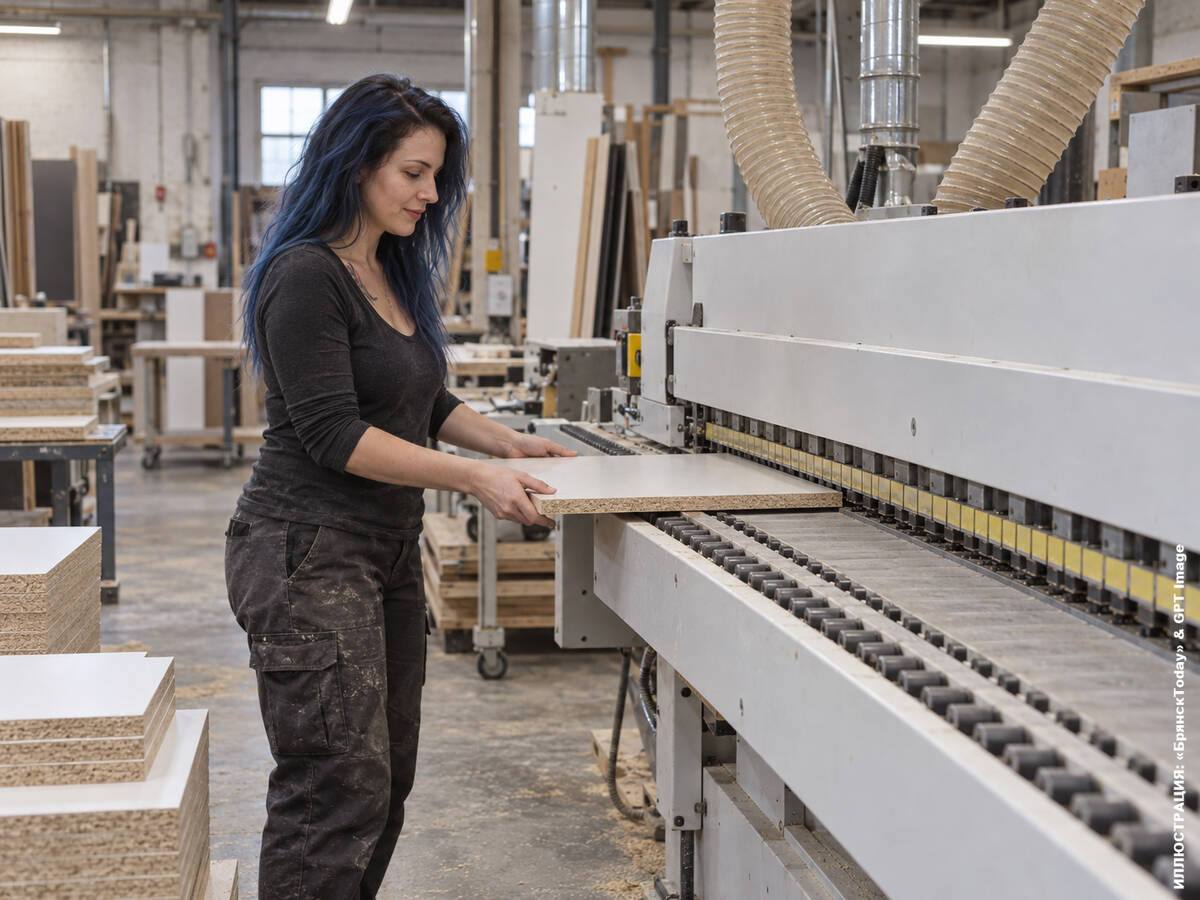
Два станка с одинаковой скоростью подачи могут решать принципиально разные задачи - разница кроется в наборе узлов. Автоматические кромкооблицовочные станки KROM строятся по модульному принципу: от базовой приклейки ленты до полной обработки углов и финишной полировки. Именно состав агрегатов определяет, сколько операций останется за человеком, а сколько выполнит машина.
Транспортёр, прижим и прифуговка
Путь детали начинается с транспортёра и прижимной балки. Транспортёр обеспечивает равномерное движение заготовки - обычно от 12 до 25 м/мин. Прижимная балка удерживает деталь строго горизонтально: малейший перекос приводит к неровному шву, который не исправить последующими операциями. От точности этих двух базовых элементов зависит качество всех последующих агрегатов.
- Прифуговка - фреза, выравнивающая торец до подачи клея. Волны и сколы после пилы устраняются на входе, иначе клей ляжет неравномерно.
- Подогрев торца инфракрасным излучателем улучшает адгезию: холодный МДФ или ДСП плохо принимает расплав клея-гранулята.
- Клеевая ванна с дозирующим роликом наносит точное количество клея - избыток выдавливается наружу и требует дополнительной очистки.
- Прижимной ролик фиксирует ленту на торце сразу после нанесения клея, пока расплав не успел остыть - время контакта измеряется долями секунды.
Отруб, торцовка и фрезерование свесов
После приклейки ленты остаются свесы по длине и по торцам. Отруб обрезает ленту по длине заготовки сразу после прижимного ролика, торцовочные пилы подрезают выступающие концы заподлицо. Без этого узла операции выполняют вручную, что замедляет цикл и даёт нестабильный результат.
- Верхний и нижний фрезерные агрегаты убирают свесы кромки по высоте детали - то, что раньше снимали циклей вручную.
- Радиусная фреза (RAUND-агрегат) скругляет угол между пластью и кромкой, формируя радиус 1-3 мм, исключая острые рёбра и повышая стойкость кромки к сколам.
- Без фрезерных агрегатов участок ручной доводки занимает до 40% общего времени на деталь.
Циклёвка, полировка и химия цикла
Циклёвочный агрегат снимает тонкий слой со стальным скребком, убирая следы клея и риски от фрезы. Полировочный узел - два войлочных валика - нагревает и заглаживает поверхность, давая лёгкий блеск. Для глянцевых фасадов полировка критична, для матовых декоров достаточно циклёвки. Комплектация этого блока напрямую влияет на товарный вид готовой детали без дополнительных ручных операций.
- Разделительная жидкость наносится перед клеевым узлом и защищает ролик от налипания клея.
- Очистительная жидкость в конце цикла растворяет остатки клея на поверхности детали.
- Без этих систем ролики засмоляются за смену, требуя ручной чистки и простоя.
Для каких производств это актуально
Небольшой мебельный цех с ручной обработкой кромки теряет до 20-25% рабочего времени на доводку деталей. Автоматический станок переводит эти операции внутрь машинного цикла, сокращая время на деталь с нескольких минут до 20-40 секунд. Процент брака по кромке - отслоение, неровный шов, следы клея - снижается за счёт исключения человеческого фактора. Малым производствам с объёмом от 50-80 деталей в смену базовый автомат с клеевым узлом и торцовкой уже даёт ощутимый прирост, а цехам от 200-300 деталей в смену оправдан полный набор агрегатов вплоть до RAUND и полировки. Особенно актуально это для производств, работающих с ламинированным ДСП и МДФ толщиной от 16 до 38 мм - именно эти материалы наиболее чувствительны к качеству кромки.
Заключение
Состав узлов автоматического кромкооблицовочного станка напрямую определяет долю ручного труда в цехе. Чем больше агрегатов включено в цикл, тем выше скорость и стабильность качества. Выбор комплектации зависит от объёма производства, типа материалов и того, какие операции создают узкое место в потоке.